Qingdao Ruichen Sealing Technology Co., Ltd.
ຂ່າວ

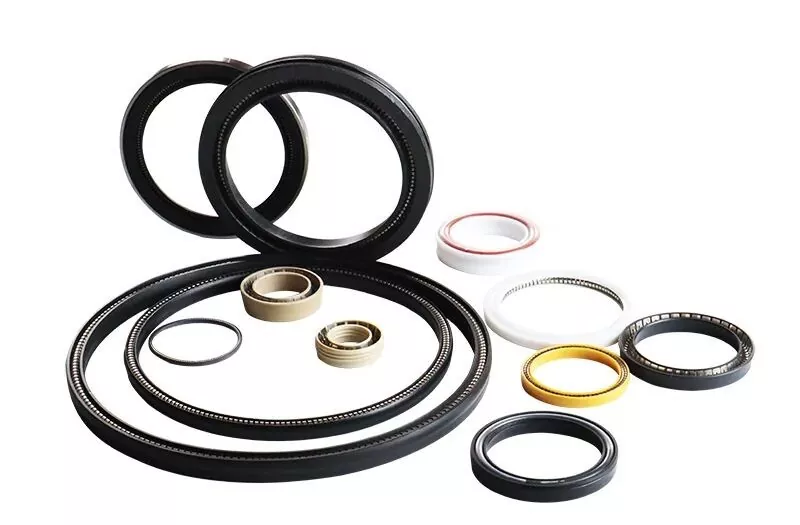
ເຈົ້າຮູ້ຫຼາຍປານໃດກ່ຽວກັບຄວາມລັບຂອງການປະທັບຕານ້ໍາມັນ?

1. U-ring

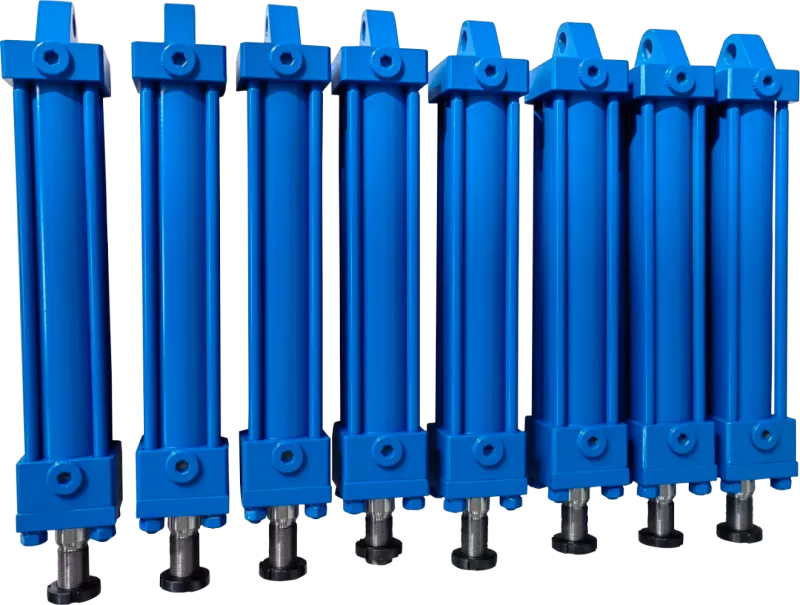
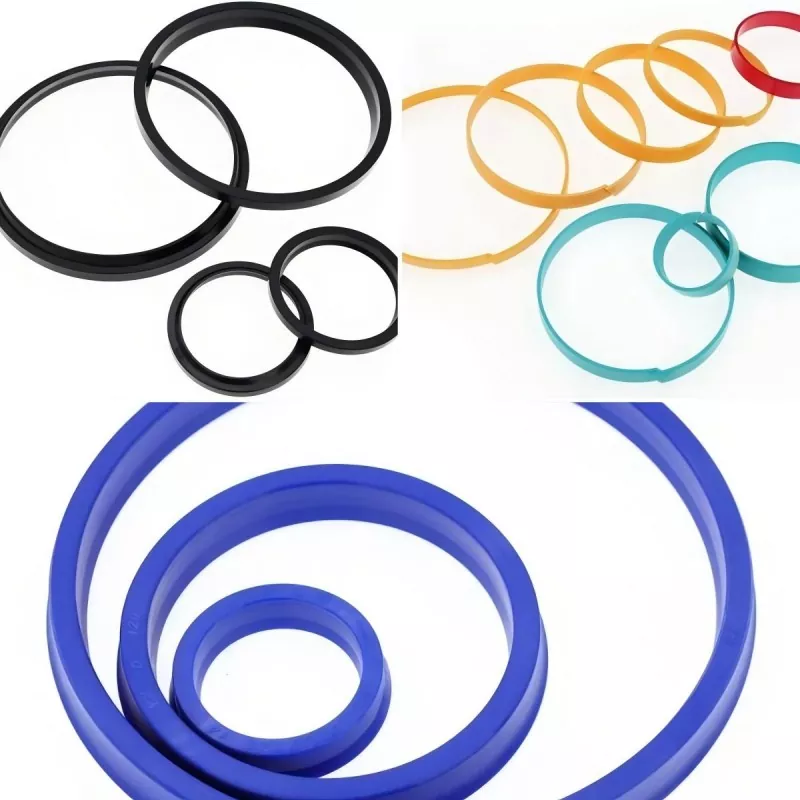
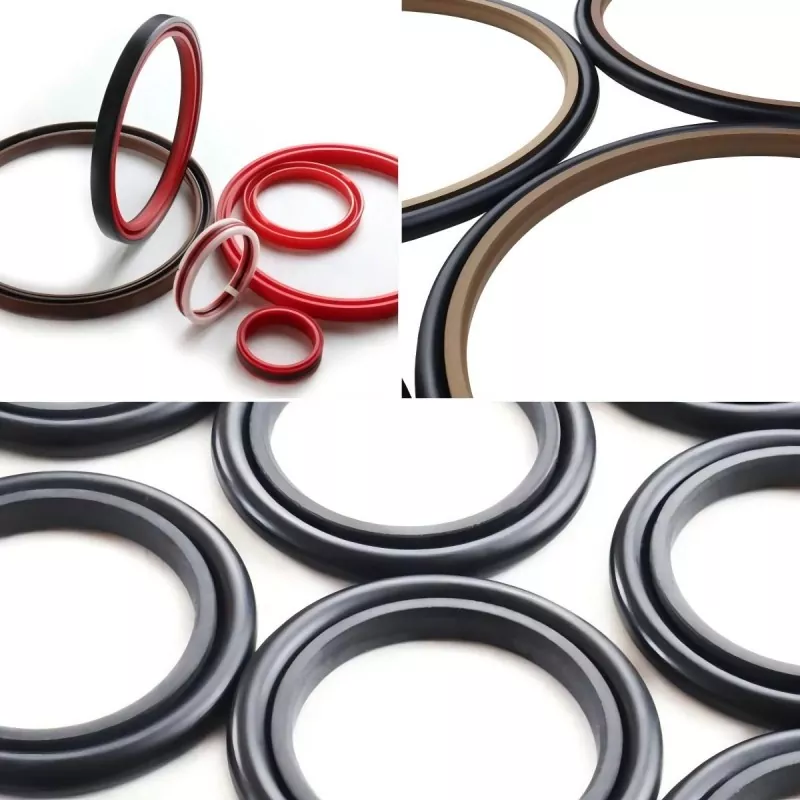
U-ring ແມ່ນປະທັບຕານ້ໍາມັນທີ່ໃຊ້ທົ່ວໄປທີ່ສຸດໃນກະບອກໄຮໂດຼລິກ. ມັນເປັນປະທັບຕາປະເພດປາກປົກກະຕິທີ່ສະຫນອງການປະຕິບັດການຜະນຶກທີ່ມີປະສິດທິພາບບໍ່ວ່າຈະໃຊ້ກັບລູກສູບຫຼື piston rod. ຢູ່ໃນຄວາມກົດດັນຕ່ໍາ, ໄດ້ປະທັບຕາອີງໃສ່ການຜິດປົກກະຕິການແຊກແຊງຂອງປາກ; ພື້ນທີ່ຕິດຕໍ່ຂະຫນາດນ້ອຍເຮັດໃຫ້ friction ຂ້ອນຂ້າງຕ່ໍາ.

ເມື່ອຄວາມກົດດັນເພີ່ມຂຶ້ນ, ການຜິດປົກກະຕິຂອງປາກເພີ່ມຂຶ້ນ, ພ້ອມກັບຄວາມກົດດັນຂອງ tensile, compressive, ແລະ bending, ເຮັດໃຫ້ຜົນບັງຄັບໃຊ້ການຕິດຕໍ່ radial ເພີ່ມຂຶ້ນອັດຕະໂນມັດ. ຄວາມຍາວການຕິດຕໍ່ກັບພື້ນຜິວຜະນຶກຈະຂະຫຍາຍອອກໄປຈົນກ່ວາຄວາມຍາວຂອງແກນທັງຫມົດຂອງວົງ U ຕິດຕໍ່ກັນ, ດັ່ງນັ້ນຈຶ່ງຮັບປະກັນການຜະນຶກທີ່ມີປະສິດທິພາບພາຍໃຕ້ເງື່ອນໄຂທີ່ມີຄວາມກົດດັນສູງ.


2. ປະທັບຕາຂີ້ຝຸ່ນ (Wiper)

ທໍ່ໄຮໂດຼລິກທັງຫມົດຕ້ອງໄດ້ຮັບການຕິດຕັ້ງດ້ວຍປະທັບຕາຂີ້ຝຸ່ນ. ໃນລະຫວ່າງການສົ່ງຄືນຂອງ piston rod, ປະທັບຕາຂີ້ຝຸ່ນຂູດອອກສິ່ງປົນເປື້ອນທີ່ຕິດກັບຫນ້າດິນຂອງ rod, ປົກປ້ອງປະທັບຕາຕົ້ນຕໍແລະນໍາພາພຸ່ມໄມ້ຈາກຄວາມເສຍຫາຍ. ການປະທັບຕາຂີ້ຝຸ່ນ double-acting ຍັງສະຫນອງຫນ້າທີ່ປະທັບຕາຊ່ວຍ; ຮິມຝີປາກຂອງພວກມັນຂູດອອກໜັງນ້ຳມັນທີ່ຕິດຢູ່ກັບພື້ນຜິວທໍ່ລູກສູບ, ດັ່ງນັ້ນຈຶ່ງເພີ່ມປະສິດທິພາບການຜະນຶກທັງໝົດ.


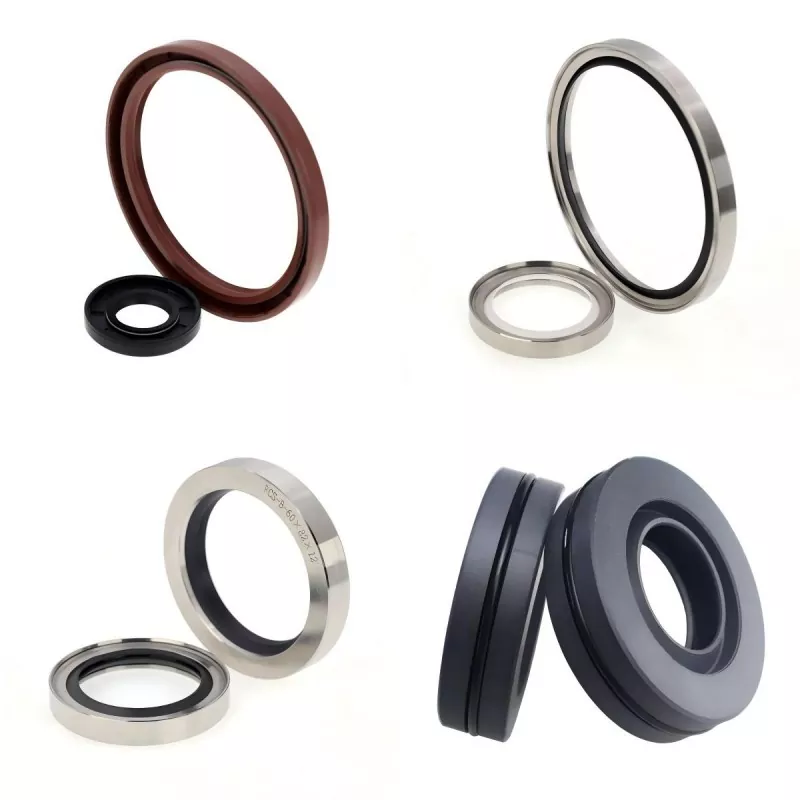
Oil Seals


I. ປັດໃຈທີ່ເຮັດໃຫ້ເກີດການຮົ່ວໄຫຼຂອງປະທັບຕາ

(1) ບັນຫາການຕິດຕັ້ງ

1. ການຮົ່ວໄຫຼທີ່ເກີດຈາກທິດທາງການຕິດຕັ້ງປະທັບຕາທີ່ບໍ່ຖືກຕ້ອງ

2. ການຮົ່ວໄຫຼທີ່ເກີດຈາກສິ່ງຕ່າງປະເທດຫຼືຂີ້ຝຸ່ນເຂົ້າໄປໃນປະທັບຕາໃນລະຫວ່າງການຕິດຕັ້ງຫຼືຈາກພາຍໃນທໍ່

3. ການຮົ່ວໄຫຼທີ່ເກີດຈາກຄວາມເສຍຫາຍປະທັບຕາທີ່ເກີດຈາກການປະກອບທີ່ບໍ່ເຫມາະສົມ

4. ການຮົ່ວໄຫຼທີ່ເກີດຈາກຮອຍຂີດຂ່ວນຢູ່ດ້ານ piston rod

5. ການຮົ່ວໄຫຼທີ່ເກີດຈາກພື້ນຜິວການຫາຄູ່ທີ່ບໍ່ສະເຫມີກັນໃນລະຫວ່າງການເຊື່ອມ

6. ການຮົ່ວໄຫຼທີ່ເກີດຈາກ eccentricity ຫຼື loading off-center ເນື່ອງຈາກ concentricity ບໍ່ພຽງພໍ.

7. ການຮົ່ວໄຫຼທີ່ເກີດຈາກຄໍາຮ້ອງສະຫມັກການເຄືອບທີ່ບໍ່ສະເຫມີກັນຫຼືອຸປະກອນການເຄືອບເຂົ້າໄປໃນວົງການປະທັບຕາ


(2) ບັນຫາການເລືອກປະທັບຕາ

1. ຄວາມເສຍຫາຍ Extrusion (nibbling) ທີ່ເກີດຈາກຄວາມກົດດັນຫຼາຍເກີນໄປ

2. ປະທັບຕາ burnout ທີ່ເກີດຈາກການບີບອັດ adiabatic ຂອງອາກາດ entrapped

3. ການເຊື່ອມໂຊມຂອງວັດສະດຸ (ເຊັ່ນ: ການໃຄ່ບວມ) ເນື່ອງຈາກການບໍ່ເຂົ້າກັນລະຫວ່າງວັດສະດຸປະທັບຕາແລະອຸປະກອນປະຕິບັດການ.

4. ການເສື່ອມສະພາບຂອງວັດສະດຸເນື່ອງຈາກອຸນຫະພູມສູງ

5. ການຮົ່ວໄຫຼທີ່ເກີດຈາກການແຂງຂອງວັດສະດຸແລະການຫົດຕົວຢູ່ໃນອຸນຫະພູມຕ່ໍາ

6. ການຜະລິດຄວາມຮ້ອນແລະ friction ແຫ້ງໃນປະທັບຕາເນື່ອງຈາກການເຄື່ອນໄຫວ reciprocating ຄວາມຖີ່ສູງ.

7. ການເຄື່ອນໄຫວທີ່ບໍ່ຫມັ້ນຄົງຢູ່ໃນຄວາມກົດດັນຕ່ໍາແລະຄວາມໄວຕ່ໍາ

8. ເລັ່ງການສວມໃສ່ປະທັບຕາເນື່ອງຈາກ lubrication ບໍ່ດີ

9. ການຮົ່ວໄຫຼທີ່ເກີດຈາກການສັ່ນສະເທືອນຂອງອົງປະກອບ

10. ການສວມໃສ່ແຫວນປະທັບຕາຜິດປົກກະຕິທີ່ເກີດຈາກຂີ້ຝຸ່ນສິ່ງແວດລ້ອມ

11. ການຮົ່ວໄຫຼທີ່ເກີດຈາກ rust ໃນຮ່ອງປະທັບຕາ


(3) ບັນຫາການອອກແບບປະທັບຕາ

1. ຄວາມ​ເສຍ​ຫາຍ​ຕໍ່​ຖັງ​ກະ​ບອກ​ສູບ​ຫຼື piston rod ເນື່ອງ​ຈາກ​ການ​ຄັດ​ເລືອກ​ທີ່​ບໍ່​ເຫມາະ​ສົມ​ຂອງ​ອຸ​ປະ​ກອນ​ການ​ຄູ່​ມື / ສະ​ຫນັບ​ສະ​ຫນູນ​.

2. ຄວາມເສຍຫາຍ extrusion ເນື່ອງຈາກການເກັບກູ້ທີ່ບໍ່ເຫມາະສົມລະຫວ່າງຫນ້າດິນ friction

3. ຄວາມເສຍຫາຍຂອງວົງການປະທັບຕາເນື່ອງຈາກ threading ທີ່ບໍ່ຖືກຕ້ອງຫຼື chamfering ໃນຕອນທ້າຍຂອງຖັງກະບອກຫຼື piston rod.

4. ການປະຕິບັດການບໍ່ດີເນື່ອງຈາກຄວາມຜິດພາດການຄິດໄລ່ກ່ຽວກັບຄວາມເຂັ້ມງວດຫຼືນ້ໍາຫນັກຂອງຕົນເອງ.

5. ຄວາມເສຍຫາຍຂອງວົງປະທັບຕາເນື່ອງຈາກ chamfering ທີ່ບໍ່ຖືກຕ້ອງສໍາລັບການຕິດຕັ້ງປະທັບຕາ

6. ການສວມໃສ່ແຫວນປະທັບຕາເນື່ອງຈາກຄວາມຫຍາບຂອງພື້ນຜິວເລື່ອນທີ່ບໍ່ເຫມາະສົມ

7. ແຫວນປະທັບຕາສວມໃສ່ຫຼືຄວາມເສຍຫາຍທີ່ເກີດຈາກການແຜ່ນທີ່ບໍ່ສະເຫມີກັນ, porosity ດ້ານ, ຫຼືຮອຍຂີດຂ່ວນເທິງພື້ນຜິວທີ່ຜ່ານໂດຍປະທັບຕາ.

8. ການສວມໃສ່ຂອງປະທັບຕາຫຼືຄວາມເສຍຫາຍເນື່ອງຈາກຄວາມຫຍາບຂອງພື້ນຜິວບໍ່ພຽງພໍໃນຮ່ອງປະທັບຕາ (ໂດຍສະເພາະໃນຮ່ອງປະທັບຕາ shaft)

9. ການຮົ່ວໄຫຼທີ່ເກີດຈາກ porosity ໃນ piston ຫຼື piston rod plating

10. ການສວມໃສ່ຫຼືການໃຫ້ຄະແນນຂອງກະບອກສູບແລະ piston rod ເນື່ອງຈາກການ lubricant ບໍ່ດີ


(4) ບັນຫາການເກັບຮັກສາ

1. ການເສື່ອມສະພາບຂອງວັດສະດຸຫຼືການເຊື່ອມໂຊມເນື່ອງຈາກການສໍາຜັດກັບອຸນຫະພູມສູງໃນລະຫວ່າງການເກັບຮັກສາຫຼືການຂົນສົ່ງ

2. ແສງສະຫວ່າງ, ໂອໂຊນ, ຫຼືລັງສີທີ່ຮຸນແຮງທີ່ເຮັດໃຫ້ເກີດການເສື່ອມສະພາບຂອງວັດສະດຸຜະນຶກ

3. ວິທີການເກັບຮັກສາທີ່ບໍ່ຖືກຕ້ອງນໍາໄປສູ່ການຜິດປົກກະຕິຂອງວົງປະທັບຕາ

4. ອາຍຸຂອງວັດສະດຸປະທັບຕາເນື່ອງຈາກການເກັບຮັກສາໄວ້ດົນນານ


Oil Seals


II. ການແກ້ໄຂບັນຫາການຮົ່ວໄຫຼຂອງປະທັບຕາ Rotary Dynamic

(1) ການຮົ່ວໄຫຼຫຼາຍເກີນໄປ

ສາ​ເຫດ​ແລະ​ມາດ​ຕະ​ການ​:

1. ການປະກອບທີ່ບໍ່ເຫມາະສົມ: ຕິດຕັ້ງແຫວນປະທັບຕາຢ່າງຖືກຕ້ອງ; ຫຼີກ​ລ້ຽງ​ການ​ຕິດ​ຕັ້ງ​ປີ້ນ​ກັບ​ກັນ​ຫຼື misalignment​

2. ຄວາມດັນຂອງປາກບໍ່ພຽງພໍ (ປະທັບຕານ້ໍາມັນ): ກວດສອບຂະຫນາດຂອງປະທັບຕາແລະກວດເບິ່ງວ່າພາກຮຽນ spring ເຮັດວຽກຢ່າງຖືກຕ້ອງ.

3. ຄວາມຫຍາບຂອງກາບ ຫຼື ຄວາມບົກຜ່ອງດ້ານ: ຫຼຸດຜ່ອນຄວາມຫຍາບຂອງກາບ, ຫຼືເລືອກການປະທັບຕາທີ່ອ່ອນກວ່າ ຫຼືອຸປະກອນການປະທັບຕາທາງເລືອກ.

4. ຮອຍແຕກປາກ: ອາດຈະເກີດຈາກຄວາມຫຍາບຂອງໜ້າໃບ, ວັດສະດຸຜະນຶກທີ່ບໍ່ຖືກຕ້ອງ, ຫຼື ຄວາມໄວ/ອຸນຫະພູມຫຼາຍເກີນໄປ.

5. ແຫວນປະທັບຕາເສຍຫາຍຫຼືສວມໃສ່: ປ່ຽນແຫວນປະທັບຕາແລະເລືອກຫນຶ່ງທີ່ມີຄວາມທົນທານຕໍ່ການສວມໃສ່ທີ່ສູງກວ່າ


(2) friction ສູງ

ສາ​ເຫດ​ແລະ​ມາດ​ຕະ​ການ​:

1. ການຫລໍ່ລື່ນທີ່ບໍ່ດີ: ພິຈາລະນາປ່ຽນເປັນພື້ນຜິວ friction PTFE

2. ເກີນ preload: ພິຈາລະນາປ່ຽນປະເພດປະທັບຕາ

3. ຄວາມກົດດັນຫຼາຍເກີນໄປ: ພິຈາລະນາປ່ຽນປະເພດປະທັບຕາ


(3) ຄວາມເສຍຫາຍປະທັບຕາ

ສາເຫດ ແລະມາດຕະການ:

1. ການຕິດຕັ້ງທີ່ບໍ່ເຫມາະສົມຫຼື careless: ໃຊ້ເຕັກນິກແລະເຄື່ອງມືທີ່ເຫມາະສົມ.

2. ພື້ນຜິວ shaft Rough: ກວດສອບການ roughness ດ້ານແລະ chamfering ສະເພາະ.

3. ການປະກົດຕົວຂອງອະນຸພາກຂັດ (ຍັງ manifests ເປັນ shaft wear): ໃຊ້ປະທັບຕາກັນຝຸ່ນໃນສະພາບແວດລ້ອມຂີ້ຝຸ່ນ.


(4) ການສວມໃສ່ປະທັບຕາຫຼາຍເກີນໄປ

ສາເຫດ ແລະມາດຕະການ:

1. ປະເພດປະທັບຕາທີ່ບໍ່ຖືກຕ້ອງຫຼືການເລືອກວັດສະດຸ: ເລືອກປະເພດປະທັບຕາທີ່ເຫມາະສົມກວ່າໂດຍອີງໃສ່ເງື່ອນໄຂການດໍາເນີນງານ.

2. ຄວາມກົດດັນຫຼາຍເກີນໄປ: ເລືອກປະເພດປະທັບຕາທີ່ເຫມາະສົມກວ່າໂດຍອີງໃສ່ເງື່ອນໄຂການດໍາເນີນງານ.

3. ອຸນຫະພູມຫຼາຍເກີນໄປ: ເລືອກປະເພດປະທັບຕາທີ່ເຫມາະສົມກວ່າໂດຍອີງໃສ່ເງື່ອນໄຂການດໍາເນີນງານ.


Oil Seals


III. ການແກ້ໄຂບັນຫາການຮົ່ວໄຫຼຂອງປະທັບຕາ Reciprocating

(1) friction ສູງ

ສາເຫດ ແລະມາດຕະການ:

1. ການປະກອບທີ່ທຸກຍາກ: ຢືນຢັນຕໍ່ກັບມາດຕະຖານທີ່ແນະນໍາສໍາລັບການປະທັບຕາ; ຫຼຸດຜ່ອນການແຊກແຊງຫຼືຄວາມກົດດັນຖ້າຈໍາເປັນ.

2. ຂະຫນາດປະທັບຕາບໍ່ຖືກຕ້ອງ: ກວດສອບການກໍານົດຂະຫນາດ.

3. ຄວາມຫຍາບຂອງພື້ນຜິວຫຼາຍເກີນໄປ: ຫຼຸດຜ່ອນຄວາມຫຍາບຂອງພື້ນຜິວ.

4. ຄວາມໄວເລື່ອນສູງ: ປະເພດປະທັບຕາອາດຈະຕ້ອງໄດ້ຮັບການປ່ຽນແປງ.

5. ຄວາມກົດດັນປະຕິບັດງານຫຼາຍເກີນໄປຂອງຂະຫນາດກາງ: ປະເພດປະທັບຕາຫຼືວັດສະດຸອາດຈະຕ້ອງມີການປ່ຽນແປງ.


(2​) ການ​ຕິດ​ຂັດ (ກະ​ຕຸ້ນ​ການ​ເຄື່ອນ​ໄຫວ​)

ສາເຫດ ແລະມາດຕະການ:

1. friction ແຫ້ງຂອງປະທັບຕາ: ປັບປຸງສະພາບການເຮັດວຽກ.

2. ຄວາມ​ຫຍາບ​ຂອງ​ຫນ້າ​ດິນ​ຫຼາຍ​ເກີນ​ໄປ​: ຫຼຸດ​ຜ່ອນ​ຄວາມ​ຫຍາບ​ຂອງ​ຫນ້າ​ດິນ​.

3. ການສ້າງຟິມຫລໍ່ລື່ນທີ່ບໍ່ດີ: ປັບປຸງສະພາບການເຮັດວຽກຫຼືປ່ຽນປະເພດປະທັບຕາ (ເຊັ່ນ: ໃຊ້ປະທັບຕາປະສົມ PTFE).


(3) ການຮົ່ວໄຫຼຫຼາຍເກີນໄປ

ສາເຫດ ແລະມາດຕະການ:

1. ປະທັບຕາຕິດຕັ້ງຫລັງ: ກວດສອບການຕິດຕັ້ງ; ໃຊ້ປະທັບຕາສອງທິດທາງຖ້າຈໍາເປັນ.

2. ການໂຫຼດລ່ວງໜ້າບໍ່ພຽງພໍ: ກວດເບິ່ງຂະໜາດ ແລະ ການໂຫຼດລ່ວງໜ້າ.

3. ການຫົດຕົວຂອງປະທັບຕາ: ກວດເບິ່ງຄວາມເຂົ້າກັນໄດ້ລະຫວ່າງວັດສະດຸປະທັບຕາແລະຂະຫນາດກາງ.

4. ການສວມໃສ່ປະທັບຕາ: ປ່ຽນປະທັບຕາແລະສືບສວນສາເຫດຂອງການສວມໃສ່; ພິຈາລະນາປ່ຽນປະເພດປະທັບຕາຖ້າຊີວິດການບໍລິການສັ້ນ.


(4) ຄວາມເສຍຫາຍປະທັບຕາ

ສາເຫດ ແລະມາດຕະການ:

1. ການປະກອບເບື້ອງຕົ້ນທີ່ບໍ່ເຫມາະສົມ: ປ່ຽນປະທັບຕາຕາມເງື່ອນໄຂສະເພາະແລະກວດເບິ່ງສະຖານະການຕິດຕັ້ງຢ່າງລະມັດລະວັງ.

2. ຄວາມລົ້ມເຫຼວຂອງ Torsional (O-rings): ປະເມີນຄວາມເຫມາະສົມຂອງ O-ring.

3. ຄວາມເສຍຫາຍ extrusion (nibbling): ຫຼຸດຜ່ອນການເກັບກູ້ extrusion; ຕິດຕັ້ງແຫວນສໍາຮອງຖ້າຈໍາເປັນ.

4. ສວມໃສ່: ກວດເບິ່ງຂະຫນາດແລະປັບຊ່ອງຫວ່າງ extrusion ຖ້າຈໍາເປັນ.


Oil Seals


IV. ການເກັບຮັກສາປະທັບຕາ

① ຢ່າເປີດປະທັບຕາການຫຸ້ມຫໍ່ເວັ້ນເສຍແຕ່ມີຄວາມຈໍາເປັນ; ຖ້າບໍ່ດັ່ງນັ້ນ, ຂີ້ຝຸ່ນອາດຈະຕິດກັບຫຼືຂູດປະທັບຕາ.

② ເກັບຮັກສາໄວ້ໃນບ່ອນທີ່ເຢັນຫ່າງຈາກແສງແດດໂດຍກົງ; ຮັງສີ UV ແລະຄວາມຊຸ່ມຊື່ນເລັ່ງການເສື່ອມສະພາບແລະການປ່ຽນແປງຂະຫນາດຂອງວັດສະດຸຢາງແລະພາດສະຕິກ.

③ ເມື່ອເກັບຮັກສາຜະລິດຕະພັນທີ່ບໍ່ໄດ້ຫຸ້ມຫໍ່, ຈົ່ງລະມັດລະວັງເພື່ອປ້ອງກັນການຍຶດຕິດຫຼືການລວມເອົາວັດຖຸຕ່າງປະເທດແລະເກັບຮັກສາໄວ້ໃນສະພາບເດີມ. ວັດສະດຸໄນລອນຕ້ອງໄດ້ຮັບການຜະນຶກເຂົ້າກັນຢ່າງແຫນ້ນຫນາເພື່ອປ້ອງກັນການປ່ຽນແປງທາງມິຕິທີ່ເກີດຈາກການດູດຊຶມຄວາມຊຸ່ມຊື່ນ.

④ ຢ່າວາງປະທັບຕາຢູ່ໃກ້ກັບແຫຼ່ງຄວາມຮ້ອນເຊັ່ນ: ຫມໍ້ຫຸງຕົ້ມຫຼືເຕົາ; ອຸນ​ຫະ​ພູມ​ສູງ​ເລັ່ງ​ການ​ຊະ​ນະ​ປະ​ທັບ​ຕາ​.

⑤ ຢ່າວາງປະທັບຕາຢູ່ໃກ້ກັບໂທລະພາບ ຫຼືແຫຼ່ງໂອໂຊນ.

⑥ ຢ່າແຂວນປະທັບຕາໂດຍໃຊ້ເຂັມ, ສາຍ, ຫຼືເຊືອກ, ເພາະວ່ານີ້ອາດຈະເຮັດໃຫ້ເກີດການຜິດປົກກະຕິຫຼືຄວາມເສຍຫາຍຕໍ່ປາກປະທັບຕາ.

⑦ ການປ່ຽນສີຫຼືຮູບລັກສະນະຂອງຝຸ່ນສີຂາວ (ການອອກດອກ) ຢູ່ເທິງຫນ້າປະທັບຕາບໍ່ມີຜົນກະທົບຕໍ່ການປະຕິບັດ.

ຂ່າວທີ່ກ່ຽວຂ້ອງ
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ
ຄໍາແນະນໍາຂ່າວ
X
ພວກເຮົາໃຊ້ cookies ເພື່ອສະເຫນີໃຫ້ທ່ານມີປະສົບການການຊອກຫາທີ່ດີກວ່າ, ວິເຄາະການເຂົ້າຊົມເວັບໄຊທ໌ແລະປັບແຕ່ງເນື້ອຫາ. ໂດຍການນໍາໃຊ້ເວັບໄຊທ໌ນີ້, ທ່ານຕົກລົງເຫັນດີກັບການນໍາໃຊ້ cookies ຂອງພວກເຮົາ. ນະໂຍບາຍຄວາມເປັນສ່ວນຕົວ
ປະຕິເສດຍອມຮັບ